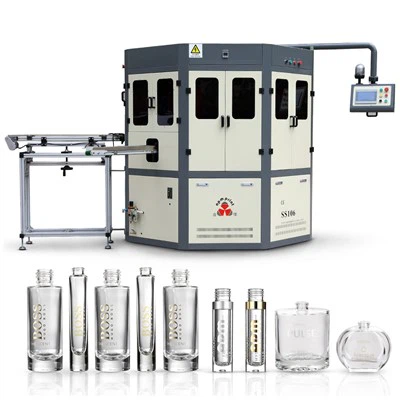
包装および印刷業界では、ワインボトルのキャップ処理は重要な分野です。 他のタイプのボトルキャップと比較して、ワインボトルキャップはより収益性が高く、より大きな需要があります。 この段階で市場に出回っているボトルキャップの材料は、主にプラスチック、ガラス、金属、アルミニウム-プラスチックなどです。これらの中で、プラスチック製のワインボトルキャップの製造コストは他のカテゴリーよりも低く、応用分野は比較的広いです。 その材料のほとんどはABSプラスチックまたはPPプラスチックであり、使用される印刷プロセスはスクリーン印刷です。

バッチでの生産プロセスの正確な制御と迅速な生産プロセスは、プラスチック製のワインボトルキャップの安定した品質を確保し、廃棄物や不良品を減らすための重要な条件です。 そのため、オペレーターはスクリーン板作り、スクリーン印刷の製造工程、スクリーン印刷製品の品質問題分析などの分野を深く理解している必要があります。 次に、業界で要約されたいくつかの実践的な経験をあなたと共有します。
スクリーン制作の要点
まず、250-300メッシュクロスを使用してストレッチメッシュを完成させます。スクリーンを作成するためのメッシュクロスは、インク層の厚さを特別に増やす必要がある場合、ほとんどがナイロンメッシュクロスであり、通常は300メッシュクロスであるためです。パターンは、250メッシュの布を使用します。ストレッチメッシュ接着剤が完全に乾いたら、メッシュ布の表面に一定の厚さの感光性接着剤の層を均一に塗布し、次に空気乾燥または他の乾燥方法を使用して感光性接着剤を完全に乾燥させます。 次に、フィルムとスクリーンフレームを露光テーブルに置き、印刷位置を調整し、遮光布を覆い、露光ランプをオンにして露光します。 最後に、露出したスクリーンを1〜2分間水に浸し、水道水を使用してプレートの現像を完了します。

プラスチックワインボトルキャップスクリーン印刷の製造プロセスとプロセス管理ポイント
1.スクリーン印刷の製造工程
加熱乾燥ボックスを開けて予熱を完了し、加熱温度を40〜50度に調整します。 スクリーンフレームの4つの側面のパターン化されていない領域をテープでシールしてから、マシンに取り付け、位置を調整して電源に接続します。 真空ポンプの電源を入れ、固定型に印刷するプラスチック製のワインボトルキャップを置き、スクリーンフレームの位置を調整して正確に配置します。 まず、最初の作品を印刷し、製品の品質が確認されたら、自動上部カバー装置と自動下部カバー装置を調整します。加熱乾燥ボックスが設定温度に達したら、大量生産できます。
2.プロセス制御の要点
プラスチック製のワインボトルキャップのスクリーン印刷の製造と処理は、プラスチックが耐熱性ではなく、加熱すると変形しやすいため、アルミニウム板や紙などの印刷材料とは異なります。 したがって、温度を厳密に管理し、乾燥ボックスの温度は、プラスチック部品が耐えられる最高温度よりも低くする必要があります。通常、40〜55度に調整します。 さらに、ボトルキャップの製造と加工には、インクの種類、メッシュクロス、印刷効率などの特定の要件があります。夏の生産ワークショップの動機と温度の変化に適応するために、インクの乾燥速度速乾性または遅乾性のシンナーを追加することによって調整されます。 場合によっては、シンナーを使用してインクの量を調整し、さまざまな製造速度や処理速度に適応させます。